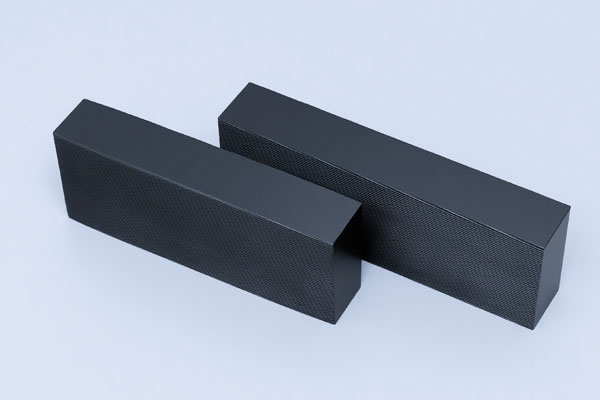
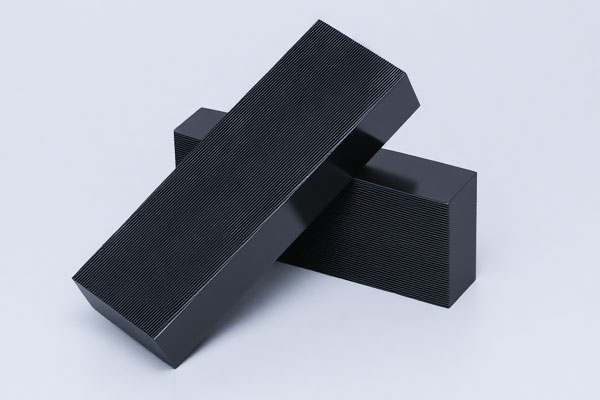
搓丝板是怎么“挤”出螺纹的?
搓丝板也叫搓牙板,通常由活动板+固定板组成,齿形与目标螺纹规格严格对应(如M6、M8等)。它并非切削,而是通过冷挤压使金属棒料塑性变形,从而形成高精度螺纹。不锈钢材质搓丝板抗压、耐磨,适合批量加工碳钢及不锈钢零件。
标准化操作步骤
- 固定工件:用台钳垂直夹持,露出长度≥螺纹长度的1.5倍。
- 安装搓丝板:固定板对准工件端部,活动板与之平行贴合,螺栓初步锁紧。
- 初始进给:轻压手柄,使齿纹平稳咬合工件,保持压力均匀,听到连续、顺畅的挤压声为正常。
- 持续加工:
- 每旋转1/2圈,反向退回1/4圈,利于断屑、防卡死;
- 密切观察成型情况,若阻力突然增大,立即停机检查对中及润滑。
- 完成与检验:
- 缓慢退出搓丝板,避免拉伤齿面;
- 用螺纹规或标准螺母检测,确保通规通、止规止。
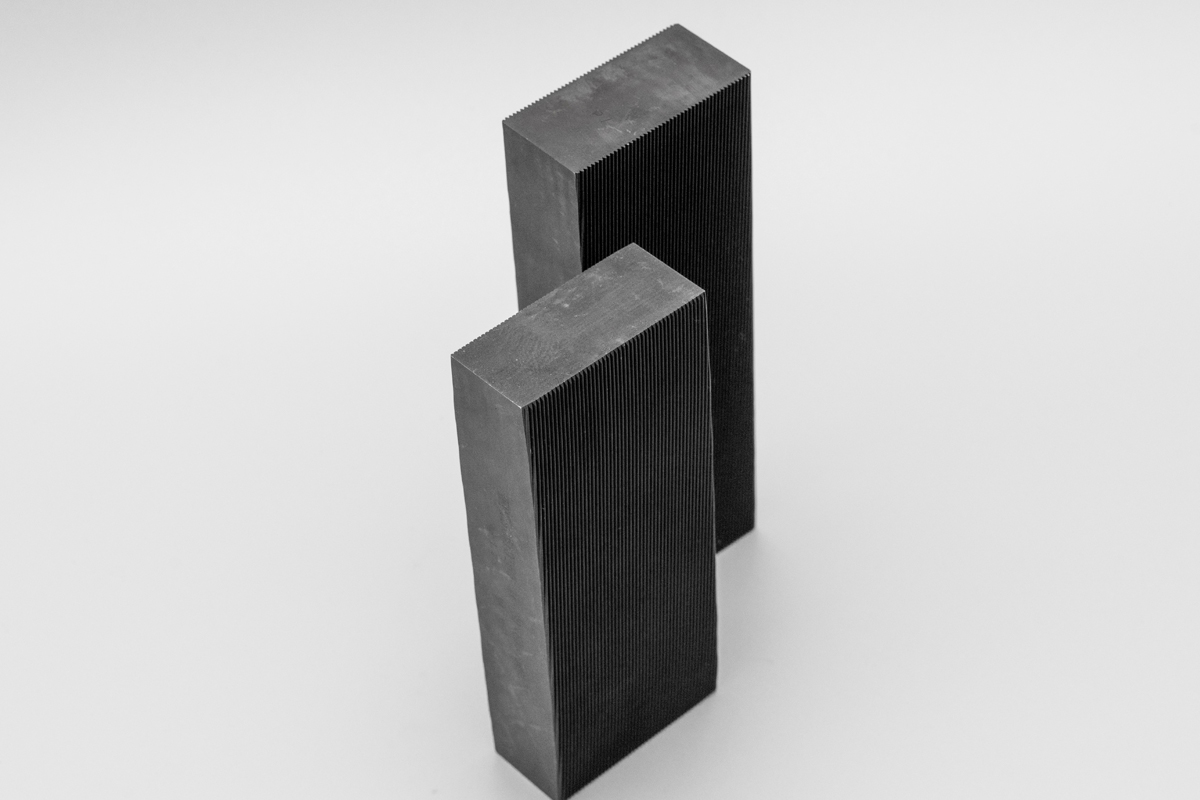
避坑经验
- 力度控制:压力过大易导致烂牙、崩齿,尤其加工不锈钢等硬质材料时,要“柔中带刚”。
- 温度管理:连续加工3–5件后建议暂停,让工具和工件自然冷却,避免热软化。
- 材料适配:搓丝板虽硬,但不适合钛合金等超硬材料,此类工况需选用更硬质合金搓丝板。
常见问题
问题现象 | 可能原因 | 解决办法 |
螺纹不完整 | 工件直径偏大或偏小 | 重新调整外径至标准范围 |
螺纹表面粗糙 | 润滑不足或搓丝板磨损 | 补充润滑油或更换新搓丝板 |
搓丝板卡死 | 进给过快、未及时退屑 | 反向轻敲活动板,清理碎屑后重新润滑 |